NC Тюнер: последний рубеж между G-кодом и станком
Искусственный интеллект и машинное обучение – следующий неизбежный скачок эффективности в промышленности и экономике
Первый запуск новой управляющей программы проходит почти на любом производстве одинаково. Корректор подачи стоит на 10%, оператор наготове нажать аварийную кнопку «СТОП», технолог смотрит в окно рабочей зоны. При этом в CAM-системе симуляция прошла без ошибок. Дело не в недоверии к самой CAM-системе. Опытный технолог знает, что система показывает не совсем то, что выполнит станок на самом деле. Для решения разрыва между симуляцией и реальностью создан NC Тюнер
Первый запуск новой управляющей программы проходит почти на любом производстве одинаково. Корректор подачи стоит на 10%, оператор наготове нажать аварийную кнопку «СТОП», технолог смотрит в окно рабочей зоны. При этом в CAM-системе симуляция прошла без ошибок. Дело не в недоверии к самой CAM-системе. Опытный технолог знает, что система показывает не совсем то, что выполнит станок на самом деле. Для решения разрыва между симуляцией и реальностью создан NC Тюнер
26 мая 2026 года в Москве прошел ежегодный Форум T-FLEX PLM 2026 — одно из ключевых событий года для российской промышленности и стран-партнёров. Организатором выступила компания «Топ Системы», ведущий российский разработчик решений в области управления полным жизненным циклом изделий (PLM). Участники форума — инженеры, руководители предприятий и ИТ-специалисты — обсудили переход от разрозненных систем к единой цифровой среде, которая связывает воедино конструкторов, технологов и производственные службы.
Разрыв, о котором не принято говорить
Разрыв, о котором не принято говорить
Главная тема форума
Ключевая тема пленарной сессии «Российская платформа промышленного лидерства: единый цифровой контур предприятия». Генеральный директор «Топ Системы» Сергей Кураксин и его заместитель Игорь Качан представили итоги работы компании за последний год и поделились планами развития. С приветственными словами выступили представители Госкорпорации «Росатом», ОАК и других крупных структур, подчеркнув важность создания комплексной инженерной платформы для обеспечения технологического суверенитета.
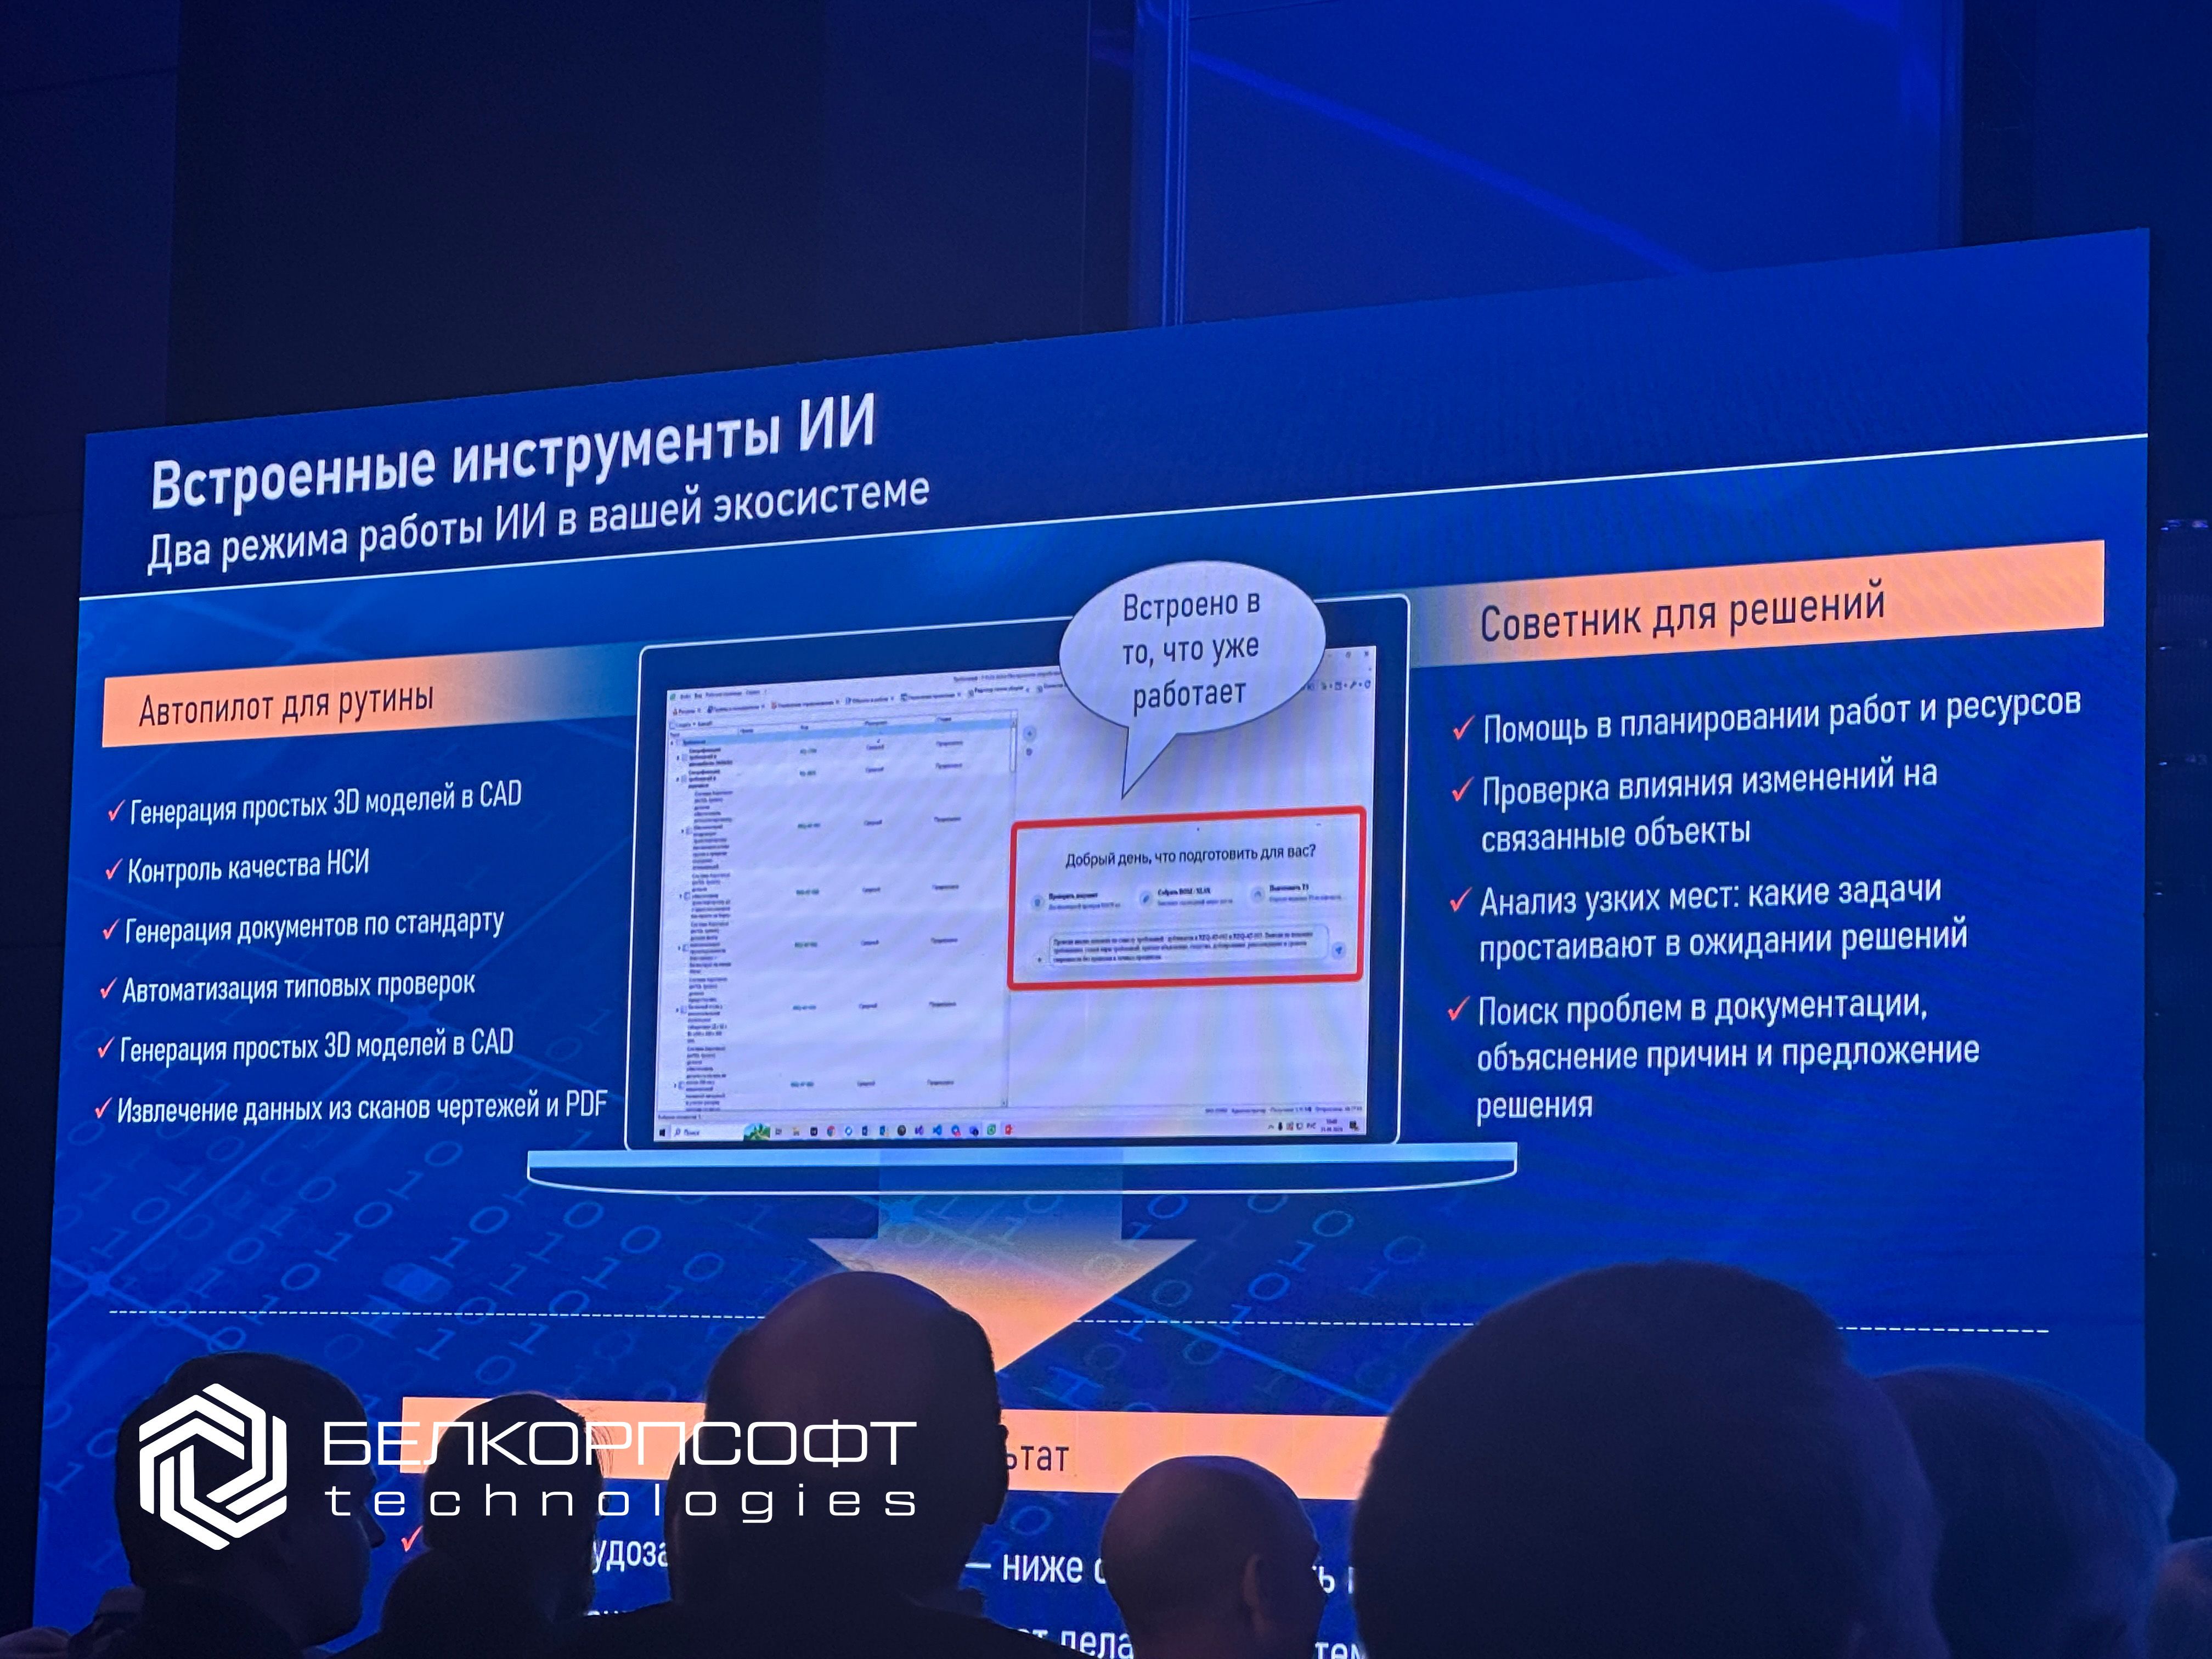
На параллельных сессиях участники разобрали практические кейсы: от управления требованиями и системной инженерии до 3D-проектирования и внедрения агентского искусственного интеллекта в инженерные процессы.
Встроенная симуляция CAM-системы проверяет расчётную траекторию инструмента (CLDATA), а не итоговую управляющую программу. Между ними работает постпроцессор со своими настройками. Разработчики NC Тюнера сформулировали эту проблему ещё в 2001 году: подавляющее большинство встроенных средств контроля контролирует рассчитанную траекторию движения инструмента, а не конечную управляющую программу, а между этими этапами стоит работа постпроцессора. При этом настройки постпроцессора становятся проверенными только тогда, когда уже получено множество УП и выявлены все недочёты.
Прошло 25 лет, а суть не изменилась. Добавились новые источники риска. УП пишутся вручную у стойки, приходят от подрядчиков из чужих CAM, достаются в наследство от технологов, которые давно уволились. Ещё тогда отмечалось, что встроенными средствами моделирования часто нельзя проверить готовую управляющую программу, проект получения которой давно утрачен.
Здесь нужна оговорка. В самом СПРУТКАМ есть режим симуляции по G-коду: он строится на основе выбранного постпроцессора и файла интерпретатора, заданных в настройках станка. Для программ, которые CAM генерирует сама, это хорошая страховка. Но это функция внутри CAM-системы на рабочем месте программиста. NC Тюнер решает более широкую задачу: это отдельное рабочее место для проверки любого G-кода, независимо от его происхождения.
Релиз T-FLEX PLM 18
Что такое NC Тюнер
Что такое NC Тюнер
Центральным событием форума стал анонс релиза T-FLEX PLM 18, который станет доступен для всех с 1 июля 2026 года.
Разработчик позиционирует продукт как симулятор и верификатор управляющих программ ЧПУ для реинжиниринга G-кода, перепостпроцессирования, выявления ошибок и зарезов, причём как для станков с ЧПУ, так и для промышленных роботов. Интегратор CS Group описывает его роль точнее: это ПО, которое служит связующим звеном между CAM-системой, где формируется траектория обработки, и реальным станком.
У продукта долгая история. Первая версия NC Тюнер вышла в 2001 году и стала логическим продолжением более ранних разработок фирмы — системы моделирования обработки InDraw и потокового редактора управляющих программ SED. Сама команда занимается созданием программного обеспечения для ЧПУ с 1987 года. Для инструмента, которому доверяют безопасность станка стоимостью в десятки миллионов, это существенный аргумент.
«T-FLEX PLM 18 на сегодня может быть приобретена всеми, а не только теми, кто работал в рамках особо значимых проектов. Начиная с 1 июля мы начинаем поставки 18 версии»
— Кураксин С. А., Генеральный директор «Топ Системы»
Платформа сертифицирована по II уровню доверия, что позволяет применять её на предприятиях оборонно-промышленного комплекса в закрытых контурах.
Релиз объединяет универсальную модель данных для разных отраслей промышленности: авиастроения, автомобилестроения, ракетно-космической отрасли и других.
Результаты особо значимых проектов
Функциональное ядро
Функциональное ядро
Компания «Топ Системы» отчиталась о завершении четырёх особо значимых проектов первой волны (2023–2026 годы), выполненных для ГАЗа, АвтоВАЗа, ОАК и Роскосмоса.
«В рамках особо значимых проектов мы решали задачи достаточно сложные, разнородные, и мы научились управлять сложными проектами одновременно в едином контуре нашей разработки. Мы получили новые разработки, которые нам органично удалось вписать в наш программный комплекс... Наши заказчики помогли нам разобраться в нюансах проектирования сложной техники в различных отраслях промышленности».
— Кураксин С. А., Генеральный директор «Топ Системы»
Реалистичная симуляция на цифровом двойнике.
NC Тюнер выполняет воксельную симуляцию обработки с учётом реальной кинематики и съёма материала. Двойник станка создаётся в отдельном приложении: МАШИНМЕЙКЕР позволяет самостоятельно сделать цифровую копию станка, по заявлению разработчика, буквально за несколько минут. Двойник учитывает габариты станка, ограничения по осям и кинематику.
Поиск ошибок и коллизий
Система выявляет синтаксические и логические ошибки в G-коде, а также возможные столкновения узлов станка с заготовкой или оснасткой.
Редактор УП
Это редактор с подсветкой синтаксиса, поиском по кадрам и быстрой навигацией. Правку можно сразу оценить на экране. Цикл «исправил → промоделировал» занимает минуты, а не смену станка.
Сравнение УП
Доступно покадровое сравнение двух управляющих программ, которое показывает изменения в траектории, режимах резания и переходах. Для цеха, где операторы правят программы у стойки, это одна из самых востребованных функций.
Перевод на другую стойку
NC Тюнер выполняет автоматическое перепостпроцессирование готовой УП под другую стойку ЧПУ без возврата в CAM-систему. Разработчик приводит пример перевода с Fanuc на Heidenhain.
Открытые интерпретаторы
Можно создавать и настраивать собственные интерпретаторы G-кода для нестандартных форматов и команд. Это важно для отечественных и старых стоек, у которых часто свой «диалект».
Реинжиниринг в связке со СПРУТКАМ
NC Тюнер позволяет моделировать и проверять накопленные УП, удалять устаревший код и дополнять обработку современными траекториями через СПРУТКАМ.
Для быстрого старта удобна ещё одна возможность: станок и инструмент можно загрузить из файла наладки или проекта обработки СПРУТКАМ. Если на предприятии уже работает СПРУТКАМ, наладку не нужно описывать заново.
Какие боли технолога закрывает система
Итоги проектов впечатляют:
Какие боли технолога закрывает система
| Боль | Как это выглядит в цеху | Что даёт NC Тюнер | |
| Отладка «на железе» | Станок стоит, программу гоняют в воздухе, оператор держит руку на «Стопе» | Итоговый G-код прогоняется на двойнике до выхода в цех | |
| Коллизии и зарезы | Удар шпинделя о прихват, зарез детали на переходе | Контроль столкновений узлов станка с заготовкой и оснасткой, контроль съёма материала | |
| Сырой постпроцессор | В CAM всё чисто, на станке нет | Проверяется ровно то, что вышло из постпроцессора | |
| Смена станка или стойки | Сотни УП нужно перепрограммировать с нуля | Перевод УП на новую стойку без возврата в CAM | |
| Архив без исходников | Проектов нет, автор уволился, никто не знает, что внутри | Симуляция, анализ и реинжиниринг с заменой устаревших участков | |
| Правки у стойки | Версии расходятся, эталон потерян | Покадровое сравнение двух УП | |
| Обучение наладчиков | Учиться на реальном станке дорого и опасно | Безопасная отработка на цифровом двойнике |
Практика: четыре типовых сценария
- ОАК
Выполнено 650 требований к ПО, расширена функциональность CAD-модулей для поверхностного и сложного моделирования.
- Роскосмос
Миграция на восьми ключевых предприятиях, отработана замена импортного ПО тяжёлого класса.
- ГАЗ
Проект завершен и получил свое развитие в подписании долгосрочного соглашения с компанией «Топ Системы» по масштабированию результатов проекта. В учебном центре ГАЗа конструкторы планомерно переучиваются на новые технологии.
- АвтоВАЗ
Разработано 8 специализированных модулей, конвейеры не останавливались ни на день, предприятие завершило переход на отечественное ПО.
Что это для Белорусского рынка?
Для белорусских предприятий Форум T-FLEX PLM 2026 и новый релиз платформы открывают конкретные возможности:
Ниже обезличенные сценарии. Они собраны из ситуаций, которые регулярно встречаются на машиностроительных предприятиях при внедрении CAM-технологий.
- Отраслевой охват
Белорусские заводы работают в тех же отраслях, что и российские заказчики «Топ Системы»: автомобилестроение (МАЗ, БелАЗ), сельхозмашиностроение (Гомсельмаш, МТЗ), станкостроение, приборостроение и авиационная промышленность. Опыт, накопленный на российских проектах, напрямую применим к задачам белорусской промышленности.
- Импортозамещение
Как и в России, на белорусских предприятиях остро стоит вопрос замены западного инженерного ПО. Решения компании «Топ Системы» успешно замещают иностранные системы тяжёлого класса (ранее использовавшиеся на предприятиях Роскосмоса, АвтоВАЗа, ОАК). Белорусские компании могут опираться на этот проверенный опыт при собственной миграции.
- Локальная поддержка и партнёры
У «Топ Системы» в Беларуси есть официальный партнёр компания «БЕЛКОРПСОФТ». Белорусские предприятия могут получать консультации, внедрение и техническую поддержку на месте.
- Единое экономическое пространство
В рамках Союзного государства и ЕАЭС активно развивается кооперация в сфере цифровизации промышленности, включая совместные планы по импортозамещению ПО. Белорусские производители сложной техники (БелАЗ, МАЗ, МТЗ, «Гомсельмаш») уже внедряют российские PLM-решения в рамках пилотных проектов.
Практика: четыре типовых сценария
Сценарий 1. Новый станок, а программы старые
Перспективы
Ниже обезличенные сценарии. Они собраны из ситуаций, которые регулярно встречаются на машиностроительных предприятиях при внедрении CAM-технологий.
Ситуация
Предприятие заменяет изношенный обрабатывающий центр на новый станок с другой системой ЧПУ, например переходит с Fanuc-совместимой стойки на Heidenhain. На серийные детали накоплен архив отлаженных УП. Эти программы годами выдавали годную продукцию, и переписывать их с нуля значит потерять и время, и технологические наработки.
Решение
Старая УП загружается в NC Тюнер с интерпретатором исходной стойки. Затем её моделируют на двойнике старого станка, чтобы получить эталонный результат обработки. Потом программу переводят на новую стойку и прогоняют на двойнике нового станка. Покадровое сравнение подтверждает, что траектория и режимы сохранились.
Подводный камень
Прямой перевод надёжен, когда кинематические схемы станков совпадают. Даже в документации СПРУТКАМ аналогичная функция описана как преобразование текста УП с одной стойки на другую для станков с идентичной кинематической схемой. Если новый станок устроен иначе (другая компоновка поворотных осей, другие ходы), правильный путь лежит через реинжиниринг в СПРУТКАМ, а не через «перекодировку».
Сценарий 2. Старый архив
Ситуация
На заводе лежат сотни УП, написанных за 10–15 лет вручную или в CAM-системах, которыми уже никто не пользуются. Исходных проектов нет. Черновая обработка в них сделана «по-старому», с большим холостым ходом и консервативными режимами, но трогать программы боятся: они работают.
Решение
Программу загружают и моделируют, чтобы увидеть, что она делает на самом деле. Затем технолог выделяет участки, с простоем машины, удаляет их и заменяет современными стратегиями из СПРУТКАМ. Отлаженные чистовые проходы при этом остаются нетронутыми. Такой частичный реинжиниринг снижает риски: деталь остаётся той же, меняется только то, что даёт выигрыш.
Дополнительный эффект
Ещё в первых версиях продукта предприятия использовали NC Тюнер для ведения архива: по готовой управляющей программе создаётся модель обрабатываемой детали, по которой затем ищут подходящую УП. Для архива, где файлы называются «O1234» и «деталь_нов_2», это превращает свалку в каталог.
Сценарий 3. «Постпроцессор на испытательном сроке»
Ситуация
Предприятие вводит в эксплуатацию новый многоосевой или токарно-фрезерный станок. Постпроцессор только что написан. В CAM-симуляции ошибок нет, но на первых деталях всплывают неприятности: поворотная ось разворачивается «длинным» путём и задевает оснастку, дуга в нестандартной плоскости выводится не в том формате, цикл сверления ведёт себя иначе, чем ожидалось.
Решение
Каждая УП для этого станка проходит через NC Тюнер с интерпретатором реальной стойки. Ошибки постпроцессора обнаруживаются на экране, а не на станке, причём с точностью до милисекунды. Технолог получает конкретный список замечаний к постпроцессору вместо формулировки «иногда что-то не так».
Вывод из практики
В этом сценарии NC Тюнер окупается быстрее всего. Период обкатки постпроцессора и есть то время, когда станок рискует сильнее всего. Проверка итогового G-кода закрывает именно ту зону, которую CAM-симуляция по определению не видит.
Сценарий 4. «Что поменял оператор?»
Ситуация
Опытный оператор у стойки подправил подачи, добавил проход, сдвинул точку подвода. Деталь пошла, но эталонная УП в бюро ЧПУ осталась старой. Через полгода программу снова выдают со старой версией, и история повторяется, иногда с браком.
Решение
Программу со стойки и эталон из бюро сравнивают покадрово. Видно, какие изменения полезны (их вносят в эталон и, если нужно, в CAM-проект), а какие случайны или опасны. Процесс, который раньше держался на памяти людей, становится управляемым.
Как посчитать эффект до покупки
Разработчик не публикует фиксированных цен: стоимость лицензии рассчитывается индивидуально с учётом конфигурации, количества рабочих мест и необходимых опций. Поэтому экономику лучше считать на своих цифрах. Базовая формула выглядит так:
Эффект за год ≈ (часы отладки на станке, которые переходят на ПК × стоимость станко-часа) + (ожидаемая частота аварий × средняя стоимость аварии) + (часы, сэкономленные на переводе и реинжиниринге архива × стоимость часа технолога).
Первое слагаемое понятно всем. Второе обычно недооценивают, пока не случится первый удар шпинделя: ремонт шпиндельного узла многоосевого центра вместе с простоем легко превышает стоимость лицензии в разы. Третье слагаемое становится решающим при модернизации парка.
Лучший способ проверить эти цифры — пилот. Разработчик предлагает бесплатную 30-дневную пробную версию без ограничений по функционалу. Мой совет: не тратьте пилот на демонстрационные детали. Возьмите 10–20 самых «проблемных» УП своего производства: те, что ломали инструмент, давали зарезы или годами лежат без исходников. Сделайте двойник одного, самого дорогого станка. Через месяц у вас будет не маркетинговая, а собственная статистика.
Сценарий 1. Новый станок, а программы старые
Ситуация
Предприятие заменяет изношенный обрабатывающий центр на новый станок с другой системой ЧПУ, например переходит с Fanuc-совместимой стойки на Heidenhain. На серийные детали накоплен архив отлаженных УП. Эти программы годами выдавали годную продукцию, и переписывать их с нуля значит потерять и время, и технологические наработки.
Решение
Старая УП загружается в NC Тюнер с интерпретатором исходной стойки. Затем её моделируют на двойнике старого станка, чтобы получить эталонный результат обработки. Потом программу переводят на новую стойку и прогоняют на двойнике нового станка. Покадровое сравнение подтверждает, что траектория и режимы сохранились.
Подводный камень
Прямой перевод надёжен, когда кинематические схемы станков совпадают. Даже в документации СПРУТКАМ аналогичная функция описана как преобразование текста УП с одной стойки на другую для станков с идентичной кинематической схемой. Если новый станок устроен иначе (другая компоновка поворотных осей, другие ходы), правильный путь лежит через реинжиниринг в СПРУТКАМ, а не через «перекодировку».
Сценарий 2. Старый архив
Ситуация
На заводе лежат сотни УП, написанных за 10–15 лет вручную или в CAM-системах, которыми уже никто не пользуются. Исходных проектов нет. Черновая обработка в них сделана «по-старому», с большим холостым ходом и консервативными режимами, но трогать программы боятся: они работают.
Решение
Программу загружают и моделируют, чтобы увидеть, что она делает на самом деле. Затем технолог выделяет участки, с простоем машины, удаляет их и заменяет современными стратегиями из СПРУТКАМ. Отлаженные чистовые проходы при этом остаются нетронутыми. Такой частичный реинжиниринг снижает риски: деталь остаётся той же, меняется только то, что даёт выигрыш.
Дополнительный эффект
Ещё в первых версиях продукта предприятия использовали NC Тюнер для ведения архива: по готовой управляющей программе создаётся модель обрабатываемой детали, по которой затем ищут подходящую УП. Для архива, где файлы называются «O1234» и «деталь_нов_2», это превращает свалку в каталог.
Сценарий 3. «Постпроцессор на испытательном сроке»
Ситуация
Предприятие вводит в эксплуатацию новый многоосевой или токарно-фрезерный станок. Постпроцессор только что написан. В CAM-симуляции ошибок нет, но на первых деталях всплывают неприятности: поворотная ось разворачивается «длинным» путём и задевает оснастку, дуга в нестандартной плоскости выводится не в том формате, цикл сверления ведёт себя иначе, чем ожидалось.
Решение
Каждая УП для этого станка проходит через NC Тюнер с интерпретатором реальной стойки. Ошибки постпроцессора обнаруживаются на экране, а не на станке, причём с точностью до милисекунды. Технолог получает конкретный список замечаний к постпроцессору вместо формулировки «иногда что-то не так».
Вывод из практики
В этом сценарии NC Тюнер окупается быстрее всего. Период обкатки постпроцессора и есть то время, когда станок рискует сильнее всего. Проверка итогового G-кода закрывает именно ту зону, которую CAM-симуляция по определению не видит.
Сценарий 4. «Что поменял оператор?»
Ситуация
Опытный оператор у стойки подправил подачи, добавил проход, сдвинул точку подвода. Деталь пошла, но эталонная УП в бюро ЧПУ осталась старой. Через полгода программу снова выдают со старой версией, и история повторяется, иногда с браком.
Решение
Программу со стойки и эталон из бюро сравнивают покадрово. Видно, какие изменения полезны (их вносят в эталон и, если нужно, в CAM-проект), а какие случайны или опасны. Процесс, который раньше держался на памяти людей, становится управляемым.
Как посчитать эффект до покупки
Разработчик не публикует фиксированных цен: стоимость лицензии рассчитывается индивидуально с учётом конфигурации, количества рабочих мест и необходимых опций. Поэтому экономику лучше считать на своих цифрах. Базовая формула выглядит так:
Эффект за год ≈ (часы отладки на станке, которые переходят на ПК × стоимость станко-часа) + (ожидаемая частота аварий × средняя стоимость аварии) + (часы, сэкономленные на переводе и реинжиниринге архива × стоимость часа технолога).
Первое слагаемое понятно всем. Второе обычно недооценивают, пока не случится первый удар шпинделя: ремонт шпиндельного узла многоосевого центра вместе с простоем легко превышает стоимость лицензии в разы. Третье слагаемое становится решающим при модернизации парка.
Лучший способ проверить эти цифры — пилот. Разработчик предлагает бесплатную 30-дневную пробную версию без ограничений по функционалу. Мой совет: не тратьте пилот на демонстрационные детали. Возьмите 10–20 самых «проблемных» УП своего производства: те, что ломали инструмент, давали зарезы или годами лежат без исходников. Сделайте двойник одного, самого дорогого станка. Через месяц у вас будет не маркетинговая, а собственная статистика.
Кому рекомендован NC Тюнер, а кому нет
В первую очередь он нужен предприятиям с многоосевыми обрабатывающими центрами и токарно-фрезерными станками, где цена коллизии максимальна. Затем инструментальным производствам (штампы, пресс-формы): там длинные УП, дорогие заготовки и высокая цена зареза. Он нужен контрактным производствам, которые получают G-код от заказчиков и подрядчиков из разных CAM-систем. Особенно он полезен предприятиям в процессе модернизации или ретрофита, когда меняются стойки и станки, а архив УП нужно сохранить. Отдельно стоит назвать бюро ЧПУ, где нужен контроль версий между «бюро» и «цехом», а также учебные центры и службы подготовки наладчиков.
Есть и контекст импортозамещения. Для российских и белорусских предприятий доступ к зарубежным верификаторам G-кода заметно осложнился. Отечественный инструмент с открытыми интерпретаторами, которые можно настроить в том числе под старые советские и российские стойки, закрывает эту нишу без санкционных рисков.
Скорее не нужен небольшому участку с одним-двумя трёхосевыми станками, простой 2.5D-обработкой и единственной CAM-системой с отлаженным постпроцессором и встроенной симуляцией по G-коду. Там выигрыш есть, но он редко оправдывает отдельное рабочее место. Честнее сказать это заранее, чем продать инструмент, который будет пылиться.
Рекомендации по внедрению
Двойник должен быть честным. Точность проверки равна точности цифрового двойника. Обмерьте реальную оснастку, прихваты, патроны и ходы осей. Двойник «примерно похожего» станка даёт ложное чувство безопасности, а это хуже, чем отсутствие проверки.
Интерпретатор — главный объём работ. Циклы, макропрограммирование, нестандартные M-коды конкретной стойки должны интерпретироваться корректно. Иначе система будет либо «ругаться» на рабочий код, либо пропускать опасный. Отдельно уточните состав поставки. Обзор отрасли 2025 года указывал, что в NC Tuner нет встроенных средств для создания 3D-моделей оборудования и редактирования интерпретаторов, а сейчас эти задачи решают МАШИНМЕЙКЕР и заявленный редактор интерпретаторов. Какие инструменты войдут в вашу лицензию, фиксируйте в коммерческом предложении.
Введите регламент. Ни одна новая или изменённая УП не идёт на станок без прогона в NC Тюнере. Любая программа, вернувшаяся со стойки, сравнивается с эталоном. Без регламента инструмент превращается в «посмотрим, если будет время».
Не отменяйте здравый смысл. Симуляция не учитывает отжим инструмента, биение, износ и ошибку привязки. Контроль нулевой точки и корректоров у стойки остаётся. NC Тюнер убирает из первой детали ошибки программы, но не ошибки наладки.
Вывод
NC Тюнер закрывает участок, который формально не принадлежит ни CAM-системе, ни станку: итоговый G-код, каким бы путём он ни был получен. Для предприятия с современным парком и живым архивом программ это не «ещё один софт», а дешёвая страховка дорогого оборудования и способ сохранить технологические знания, накопленные в тысячах УП. Главное правило внедрения простое: начинать с самой болезненной точки своего производства, а не с витринной демонстрации.
Компания «Топ Системы» нарастила штат разработчиков до 400 человек, обслуживает более 8 600 заказчиков по всему миру и поддерживает 8 иностранных языков.
Форум T-FLEX PLM 2026 ещё раз подтвердил: российская PLM-платформа состоялась, развивается и готова решать задачи любого уровня сложности — как в России, так и для предприятий Республики Беларусь. Следующий шаг за белорусскими промышленниками, которым предстоит оценить новый релиз и возможности, которые он открывает.
Узнать стоимость
Свяжитесь с нами и получите коммерческое предложение на решение «под ключ»
Узнать стоимость
Свяжитесь с нами и получите коммерческое предложение на решение «под ключ»
© 2026 ООО "БЕЛКОРПСОФТ"
 — Бесплатные Сайты и CRM.